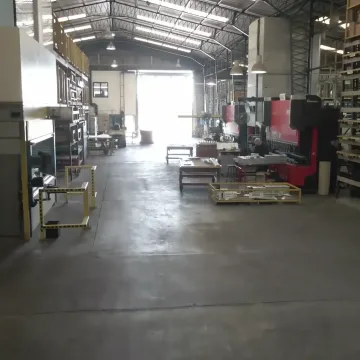
Nave Industrial Principal - Bahía de Producción
Superficie 3.200 m² | 4 puentes grúa 10 Tn
PARQUE INDUSTRIAL & PROCESOS
Más de 60 equipos de transformación de chapa metálica de alta precisión operando en simultáneo en nuestras plantas de Rosario, PIM Pérez y Córdoba.
Registro dinámico de celdas de corte, conformado y mecanizado que operan bajo tolerancia centesimal en la red productiva de Nibbler.
Filtre por disciplina de manufactura o inspeccione las celdas en alta resolución.
Superficie 3.200 m² | 4 puentes grúa 10 Tn
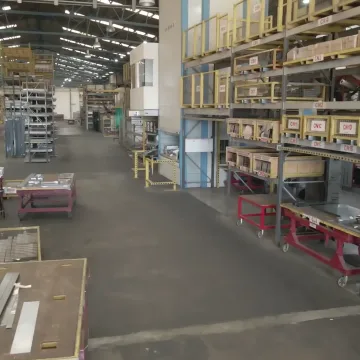
Parque Industrial Malagueño | 2.500 m² cubiertos
Almacenamiento climatizado y despacho automatizado
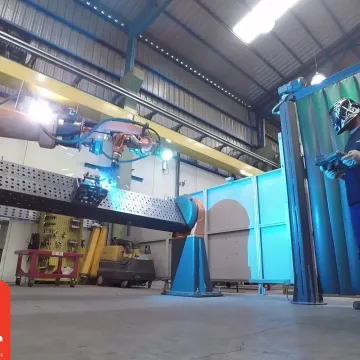
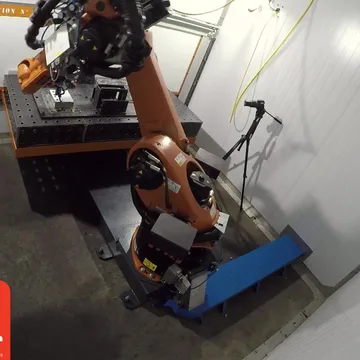
Brazo robótico 6 ejes con posicionador doble mesa
Línea continua de premontaje y banco de pruebas
Prensas de fricción e hidráulicas de 60 a 400 Tn
Torre de almacenamiento para chapa 3000x1500 mm
Monitoreo OEE en tiempo real y telemetría de máquina
Layout celular optimizado para flujo pieza a pieza
Protección anticorrosiva para exportación internacional
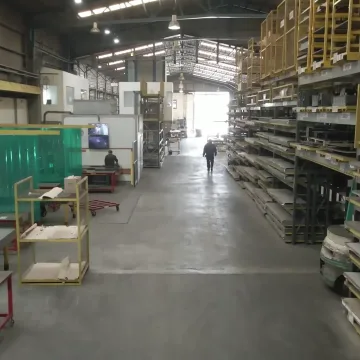
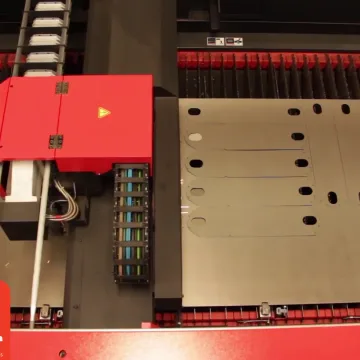
Mesa 3000x1500 mm | Capacidad acero carbono hasta 25mm
Fuerza 130 Tn | Longitud útil 3100 mm | Compensación activa
Torreta de 58 estaciones con 2 auto-index | Cadencia 1000 gpm
Aprovechamiento de material > 88% | Acero SAE 1010
Gas de asistencia Nitrógeno N2 alta pureza | Corte sin rebaba
Tiempo de cambio < 25 seg | Operación continua 24/7
Chapa DD 1.5mm | Plegado de precisión y soldadura robotizada
Colocación automatizada con control de penetración y par
Acero estructural F-24 espesor 4.75mm | Tolerancia ±0.08 mm
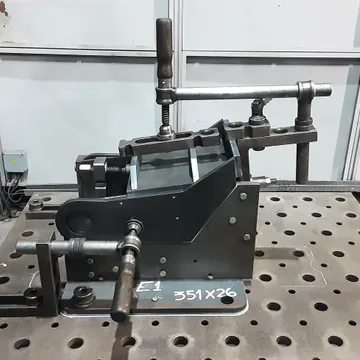
Aluminio 5052-H32 espesor 2mm | 14 pliegues sucesivos
Husillo 12.000 RPM | Mesa 1200x600 mm | Cono ISO 40
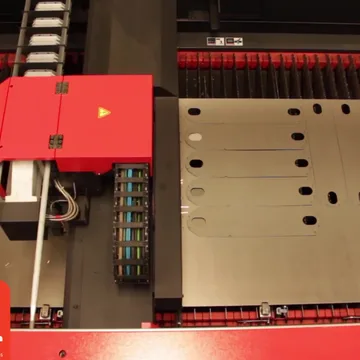
Fresas integrales con recubrimiento AlCrN | Refrigeración interna
Duraluminio 7075-T6 | Tolerancia geométrica ±0.012 mm
Fundición nodular GGG-40 | Fresado y alesado en una atada
Acero SAE 4140 bonificado | Roscas M12 clase 6H
Acero inoxidable AISI 304 | Rugosidad superficial Ra 0.8 µm
Acero forjado de alta tenacidad | Alesado de bujes a H7
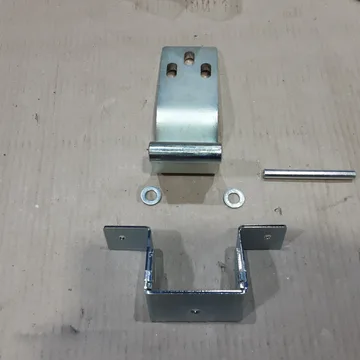
Acero SAE 8620 cementado y templado | Dureza 58-62 HRC
Acero microaleado ST-52 | Soldadura robotizada y maquinado
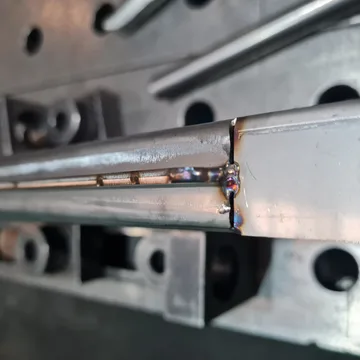
Aleación forjada de alta resistencia | Agujeros coaxiales ±0.015 mm
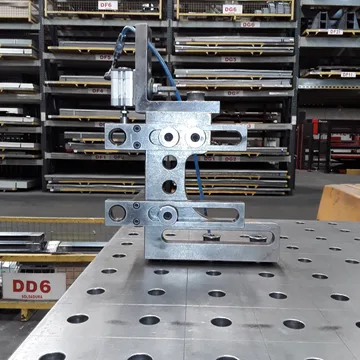
Acero SAE 1045 rectificado | Diámetro 45 mm ±0.008 mm
Bronce SAE 64 | Ranurado interior para engrase helicoidal
Acero cromo-níquel SAE 4340 | Rugosidad Ra 0.4 µm
Acero inoxidable AISI 316L | Rosca NPT con asiento de estanqueidad
Fundición gris perlítica GG-25 | Asiento de pista clase k6
Duraluminio 6061-T6 | Paso HTD 8M anodizado duro 30 µm
Acero 100Cr6 para rodamientos | Esfericidad < 0.005 mm
Acero F-114 | Capa de cromo electrolítico 25 µm Ra 0.2
Acero bonificado grado 10.9 | Roscado métrico fino por torneado
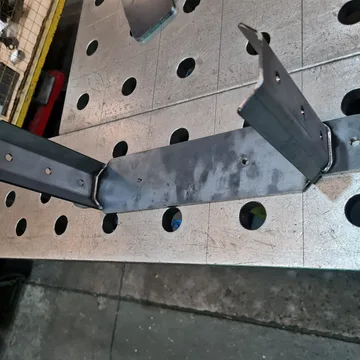
Acero forjado ASTM A105 | Ranurado en espiral para junta estanca
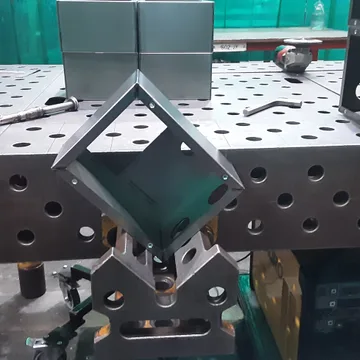
Acero para herramientas Bohler K110 (D2) | Dureza 61 HRC
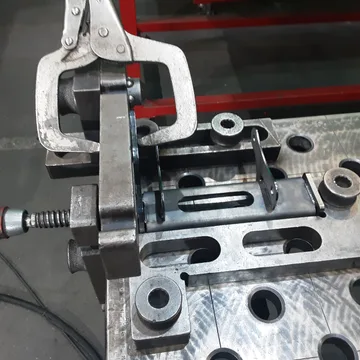
Tolerancia de corte 0.015 mm | Recubrimiento superficial TiCN
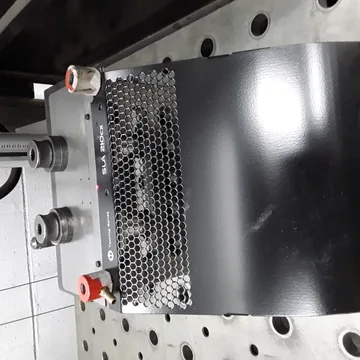
Prensado hidráulico 250 Tn | Radios pulidos espejo con diamante
Norma DIN 9831 | Columnas de guía con jaula de bolas de precisión
Acero P20 tratado térmicamente | Circuito de atemperado uniforme
Dimensiones 800x600x450 mm | Capacidad operativa 150 golpes/min
Cilindros de gas Kaller | Fuerza de despegue calibrada a 2.400 daN
Carburo de tungsteno WC-Co | Vida útil garantizada > 2.000.000 piezas
Control de recuperación elástica del acero (springback compensation)
Prueba de contacto con azul de Prusia | Cero holgura perimetral
Volumen 1000x800x600 mm | Incertidumbre MPEE = 1.7 + L/333 µm
Comparación directa vs modelo CAD con mapa de desviaciones de color
Sala con atmósfera controlada según norma ISO 1 | Mesa de granito
Parámetros Ra, Rz, Rq con palpador inductivo de diamante a 90°
Escalas HRC, HRB y HBW calibrado con bloques patrón INTI
Normas ISO métricas y unificadas UNC/UNF clase 6H/6g
Aumento 50x | Verificación de chaflanes, conos y radios de enlace
Inspección dimensional en la propia máquina herramienta sin desmontar
Identificación permanente de número de serie y lote de colada
First Article Inspection según protocolo aeroespacial AS9102 / IATF
Envíenos sus planos CAD en formato STEP o DXF. Nuestro departamento de ingeniería evalúa factibilidad DFM y tiempos de ciclo en menos de 48 horas.